Catatan teknis
Toko hose assembly yang sehat tidak hanya menjual hose. Workshop harus mampu mengidentifikasi thread, memilih kombinasi hose-fitting-ferrule, mengontrol crimp diameter, menjaga kebersihan, mencatat job dan mengelola stok berdasarkan populasi mesin lokal.
Aplikasi, Kondisi Kerja dan Arah Pemilihan
| Mesin / area | Kondisi kerja | Arah produk | Pemeriksaan utama |
|---|---|---|---|
| General repair counter | R1/R2, compact hose dan fitting umum | Mulai -04 sampai -12 sesuai demand lokal | Catat dead stock dan repeat job setiap bulan |
| Excavator dan alat berat | R2, 4SP, 4SH dan heavy-duty ends | Stock berdasarkan populasi machine | Jangan menurunkan pressure class tanpa data |
| Pabrik dan palm oil | Repeat assembly dan planned shutdown | Buat hose register pelanggan | Siapkan kit sebelum shutdown |
| Marine dan port | Corrosion, vibration dan oil transfer | Tambah corrosion-aware fittings dan industrial hose | Konfirmasi media serta environment |
| Distributor regional | Bulk stock dan konsistensi SKU | Standardisasi hose/ferrule/fitting matrix | Gunakan reorder point berdasarkan lead time |
Masalah Lapangan dan Cara Penanganan
| Gejala | Kemungkinan penyebab | Verifikasi | Tindakan |
|---|---|---|---|
| Leak setelah crimping | Wrong ferrule, die atau crimp diameter | Bandingkan job dengan crimp chart | Stop, scrap assembly dan koreksi sistem |
| Thread terlihat cocok tetapi bocor | BSP/JIC/DIN/ORFS mismatch | Ukur thread, seat dan sealing method | Label sample dan gunakan gauge |
| Stok banyak tetapi job tidak selesai | Hose dan fitting matrix tidak seimbang | Analisis transaksi dan machine population | Seimbangkan hose, ferrule dan end style |
| Repeat order tidak konsisten | Tidak ada job card | Rekam semua assembly dimension | Gunakan job number dan customer machine record |
Risiko Operasional yang Harus Dikendalikan
Modal sering terjebak pada fitting jarang bergerak, sementara ferrule atau dash size umum habis. Rencana stok harus menggabungkan data pelanggan, populasi excavator/truck/forklift, lead time, margin, repeat order dan minimum stock per assembly system.
Proses Penggantian yang Dapat Diulang
- Isolasi: matikan energi, lepaskan residual pressure dan cegah kontaminasi.
- Identifikasi: catat hose marking, ID, panjang, fitting, seat, angle, pressure, suhu dan fluida.
- Assembly: gunakan hose, fitting, ferrule, die dan crimp data yang cocok.
- Verifikasi: inspeksi, ukur crimp, bersihkan, pasang tanpa twist lalu test pada pressure yang aman sesuai prosedur site.
Produk yang Relevan
- Braided hose fast-moving
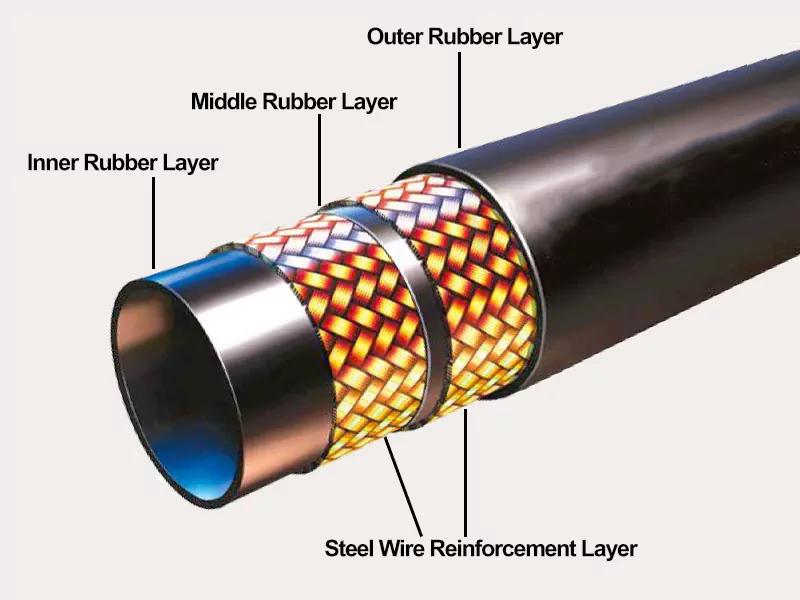
- 4SP/4SH dan spiral hose
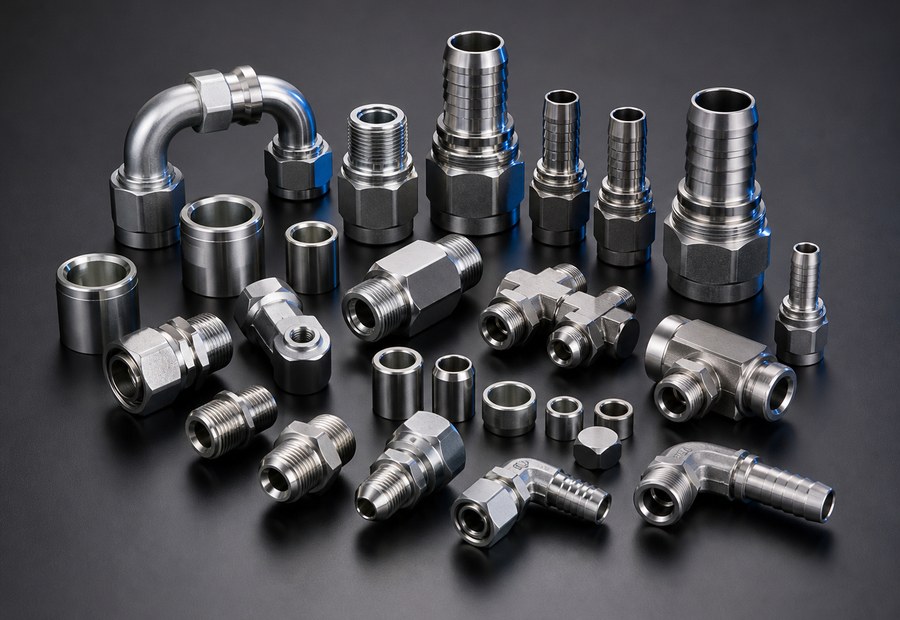
- Fitting dan ferrule catalog
- Direktori produk Indo Hydraulics
Panduan Teknis Terkait
- Die, crimp diameter dan inspeksi
- Panduan thread BSP, JIC, DIN dan ORFS
- Menentukan stok braided atau spiral
FAQ Teknis
Berapa banyak jenis hose untuk memulai toko?
Mulai dari demand lokal, bukan jumlah sebanyak mungkin. Banyak workshop memulai dengan R1/R2 dan compact hose, lalu menambah 4SP/4SH serta industrial hose sesuai pelanggan.
Apa data minimum sebelum crimping?
Hose series dan size, fitting/end standard, ferrule/socket, die set, target crimp diameter, insertion depth, assembly length dan orientation.
Bagaimana Indo Hydraulics membantu workshop baru?
Kami membantu menyusun kombinasi hose, fitting dan ferrule berdasarkan target industri, kebutuhan mesin crimping, layout stok, training identifikasi dan materi merek untuk program yang berlaku.
Dukungan Lokal Indonesia
Tim Surabaya membantu identifikasi hose, fitting, ferrule, crimping dan rencana spare. Kirim model mesin, fungsi sirkuit, hose marking, pressure, suhu, fluida, panjang, foto kedua fitting dan quantity untuk mempercepat quotation.